

Các Lỗi Thường Gặp Của Xi Lanh Điện Và Cách Khắc Phục: Cẩm Nang Kỹ Thuật Toàn Diện
- Người viết: Le Ngoc Manh lúc
- Tin tức
Trong sơ đồ vận hành của một nhà máy thông minh, nếu máy chấn CNC hay máy cắt Laser là những "cỗ máy khổng lồ" thì xi lanh điện chính là những "bó cơ" tinh vi thực hiện các chuyển động tịnh tiến chính xác. Tuy nhiên, vì hoạt động dựa trên sự kết hợp giữa điện năng và cơ năng, xi lanh điện thường xuyên đối mặt với các sự cố tiềm ẩn. Việc nắm vững cách bắt bệnh và điều trị không chỉ cứu vãn tiến độ sản xuất mà còn bảo vệ toàn bộ hệ thống điều khiển phía trên.
1. Hiểu Về Xi Lanh Điện Trong Hệ Thống 5 Cấp Độ\
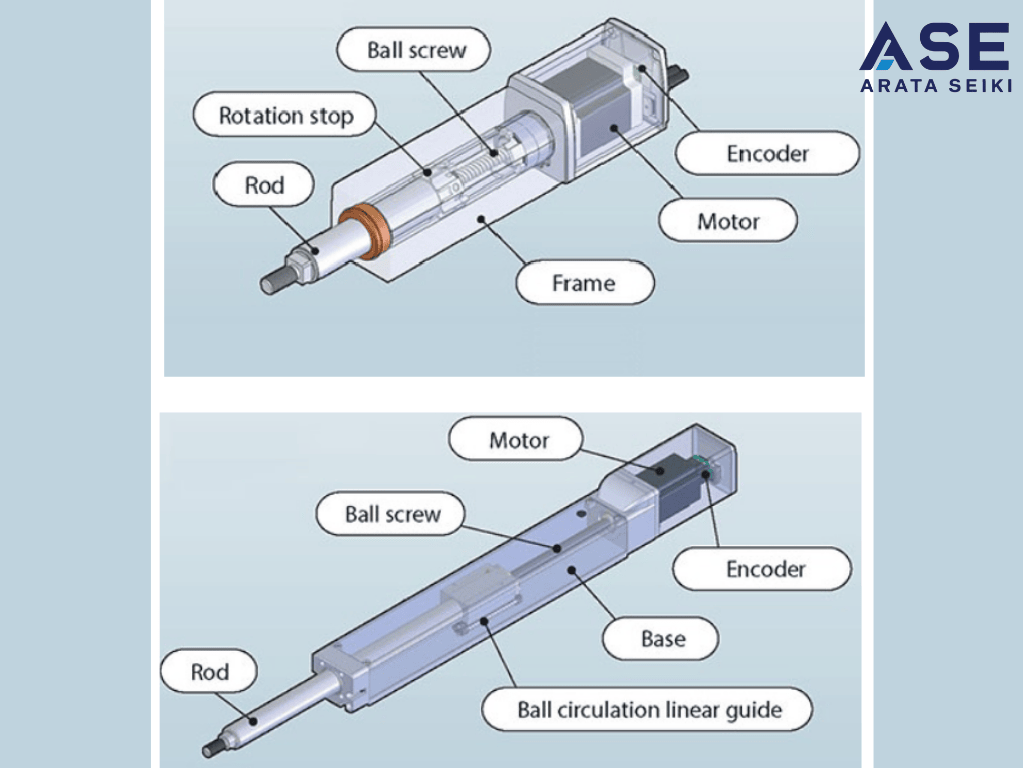
Để sửa chữa hiệu quả, trước tiên hãy xác định vị trí của xi lanh điện trong mô hình ISA-95:
Cấp độ 1 (Field Level): Xi lanh điện là một Actuator (Cơ cấu chấp hành). Nó biến đổi năng lượng điện thành chuyển động cơ học dọc theo một trục thẳng.
Cấp độ 2 (Control Level): Xi lanh nhận lệnh từ PLC hoặc Driver. Đa số các lỗi "không chạy" thường xuất phát từ sự mất kết nối giữa hai tầng này.
2. Tổng Hợp Các Lỗi Thường Gặp Và Giải Pháp Triệt Để
Tôi sẽ phân loại các lỗi này thành 3 nhóm chính để bạn dễ dàng theo dõi và chẩn đoán:
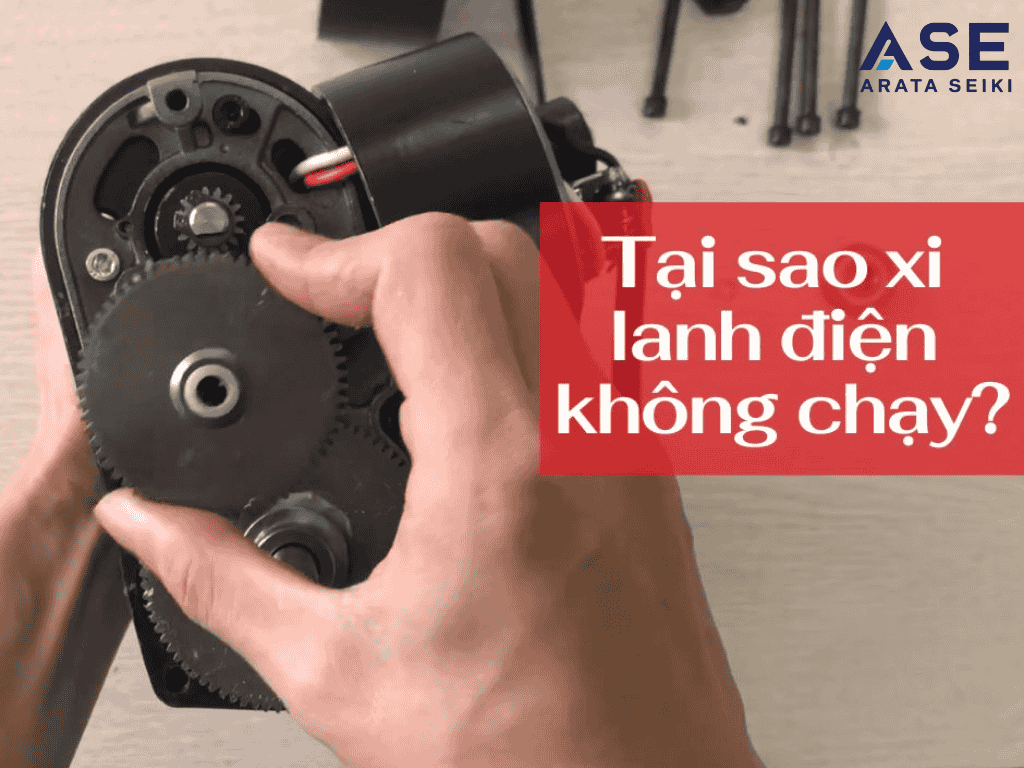
Nhóm 1: Lỗi Cơ Học (Tiếng ồn, Nhiệt độ và Rung lắc)
Lỗi 1: Xi lanh phát ra tiếng kêu lạ hoặc rung mạnh khi hoạt động
Nguyên nhân: * Thiếu mỡ bôi trơn tại trục vít (ball screw/lead screw).
Ổ bi bên trong bị mòn hoặc vỡ.
Lắp đặt bị lệch tâm (misalignment), gây ứng suất lên thanh dẫn hướng.
Cách khắc phục: 1. Kiểm tra và bổ sung mỡ bôi trơn chuyên dụng.
2. Cân chỉnh lại độ đồng tâm của xi lanh với tải trọng.
3. Nếu tiếng kêu xuất phát từ bên trong thân máy, cần tháo ra để kiểm tra vòng bi.
Lỗi 2: Xi lanh bị nóng bất thường
Nguyên nhân: * Làm việc quá tải (Overload) so với công suất thiết kế.
Ma sát nội bộ quá lớn do khô dầu hoặc kẹt cơ khí.
Cách khắc phục: 1. Kiểm tra lại tải trọng thực tế (Payload).
2. Đảm bảo chu kỳ hoạt động (Duty Cycle) không vượt quá giới hạn của nhà sản xuất (ví dụ: 25% hoặc 50%).
Nhóm 2: Lỗi Điện Và Hệ Thống Điều Khiển
Lỗi 3: Xi lanh không hoạt động dù đã cấp nguồn
Nguyên nhân: * Đứt dây cáp nguồn hoặc cáp tín hiệu từ Driver/PLC.
Cháy cầu chì hoặc hỏng bộ nguồn DC (Power Supply).
Lỗi logic từ Cấp độ 2: Tín hiệu kích hoạt (Trigger) chưa được gửi từ PLC.
Cách khắc phục: 1. Sử dụng đồng hồ vạn năng kiểm tra điện áp đầu vào.
2. Kiểm tra đèn báo trạng thái trên Driver.
3. Truy cập phần mềm điều khiển để kiểm tra xem lệnh "Enable" đã được kích hoạt hay chưa.
Lỗi 4: Xi lanh chạy quá hành trình hoặc không dừng đúng vị trí
Nguyên nhân: * Hỏng cảm biến hành trình (Limit Switch).
Hỏng bộ mã hóa (Encoder) khiến hệ thống mất dấu vị trí hiện tại.
Cách khắc phục: 1. Kiểm tra độ nhạy và vị trí lắp đặt của cảm biến giới hạn.
2. Vệ sinh Encoder hoặc thay thế nếu tín hiệu phản hồi bị chập chờn.
Nhóm 3: Lỗi Độ Chính Xác (Ứng dụng trong CNC/Laser)
Lỗi 5: Sai số vị trí tích lũy (Backlash)
Nguyên nhân: Rơ lỏng tại khớp nối hoặc mòn đai ốc trục vít sau thời gian dài sử dụng.
Cách khắc phục: 1. Cài đặt thông số bù rơ (Backlash Compensation) trong phần mềm điều khiển.
2. Nếu độ rơ vượt quá mức cho phép, cần thay thế bộ trục vít mới.
3. Quy Trình 5 Bước Để Xử Lý Sự Cố Chuyên Nghiệp
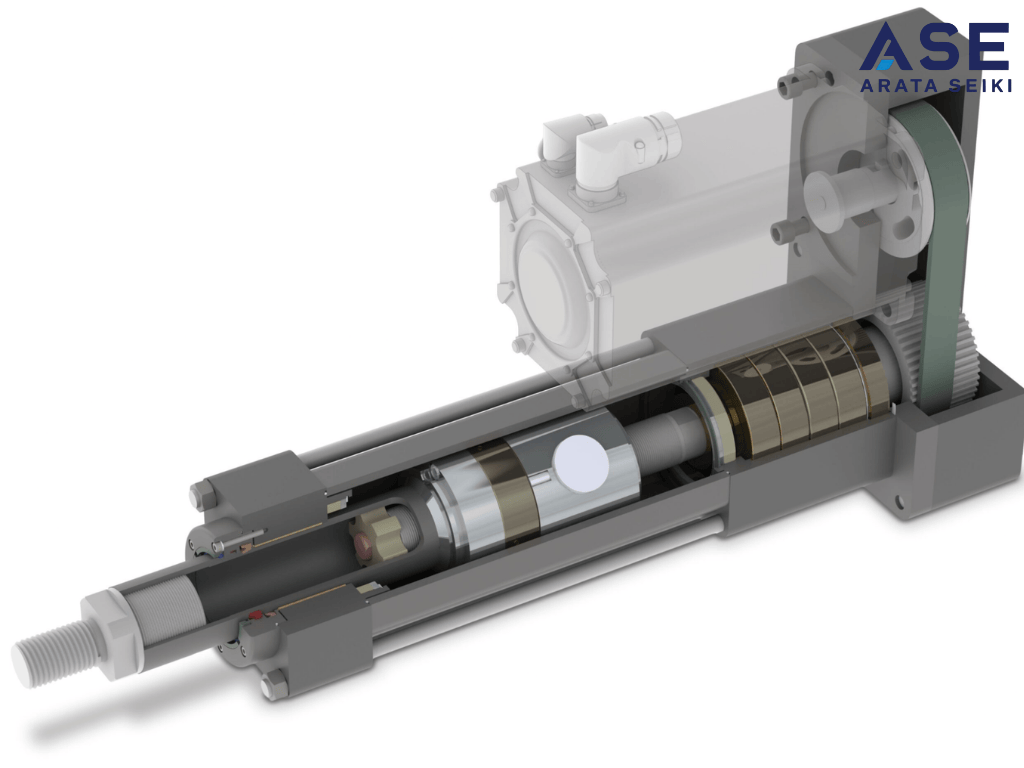
Khi đối mặt với một chiếc xi lanh điện bị lỗi, đừng vội vã tháo tung máy. Hãy thực hiện theo quy trình sau:
Kiểm tra ngoại quan: Quan sát xem có vật cản cơ khí hay dấu hiệu cháy khét, rò rỉ dây điện không.
Cách ly tải trọng: Tháo xi lanh ra khỏi cơ cấu máy để chạy không tải. Nếu chạy bình thường, lỗi nằm ở cơ cấu cơ khí của máy.
Kiểm tra nguồn và tín hiệu: Đảm bảo điện áp sạch và tín hiệu từ PLC ổn định.
Kiểm tra phần mềm (Level 3 - SCADA): Xem lịch sử lỗi trên hệ thống giám sát để biết lỗi xảy ra từ khi nào và có lặp lại không.
Bảo trì/Thay thế: Tiến hành thay thế linh kiện theo đúng mã (Part Number) của nhà sản xuất.
4. Bí Quyết Tăng Tuổi Thọ Cho Xi Lanh Điện
Là một chuyên gia, tôi luôn khuyên người dùng chú trọng vào "phòng bệnh hơn chữa bệnh":
Vệ sinh định kỳ: Bụi kim loại trong xưởng cắt Laser cực kỳ nguy hiểm nếu lọt vào trục vít. Hãy đảm bảo lớp vỏ bảo vệ luôn kín.
Chống nhiễu điện từ: Đảm bảo dây tín hiệu của xi lanh được bọc kim chống nhiễu, đặc biệt khi lắp cạnh các nguồn nhiễu lớn như máy biến áp của máy chấn.
Lựa chọn đúng thông số: Luôn chọn xi lanh có lực đẩy (Thrust) lớn hơn $20-30\%$ so với nhu cầu thực tế để máy không luôn chạy ở mức giới hạn.
Kết Luận
Lỗi xi lanh điện không đáng sợ nếu bạn có một cái nhìn hệ thống. Từ những rung động cơ khí ở Cấp độ 1 đến những xung đột tín hiệu ở Cấp độ 2, mỗi sự cố đều là một cơ hội để chúng ta hiểu rõ hơn về "đứa con tinh thần" trong xưởng sản xuất của mình. Một quy trình bảo trì bài bản và sự am hiểu kỹ thuật sẽ là tấm khiên vững chắc bảo vệ năng suất của doanh nghiệp bạn.