

Công Nghệ Cắt Laser Nhôm: Phân Tích Chuyên Sâu Về Động Lực Học Photon Và Hệ Thống Tự Động Hóa
- Người viết: Le Ngoc Manh lúc
- Tin tức
Trong lĩnh vực gia công kim loại tấm, việc làm chủ quy trình cắt laser nhôm được coi là thước đo năng lực kỹ thuật của một doanh nghiệp. Do đặc tính vật lý đặc thù như độ phản xạ quang học cao và hệ số dẫn nhiệt lớn, cắt laser nhôm đòi hỏi một hệ thống điều khiển vòng lặp kín cực kỳ chính xác. Để đạt được mạch cắt tinh xảo với sai số tiệm cận $0.02\text{ mm}$, kỹ thuật viên không chỉ vận hành máy mà phải trực tiếp điều phối các biến số năng lượng photon tương tác với cấu trúc tinh thể nhôm.
1. Động lực học hấp thụ photon trong quy trình cắt laser nhôm
Độ chính xác của việc cắt laser nhôm bắt đầu từ sự hiểu biết về bước sóng tại Cấp độ 1 (Field Level).
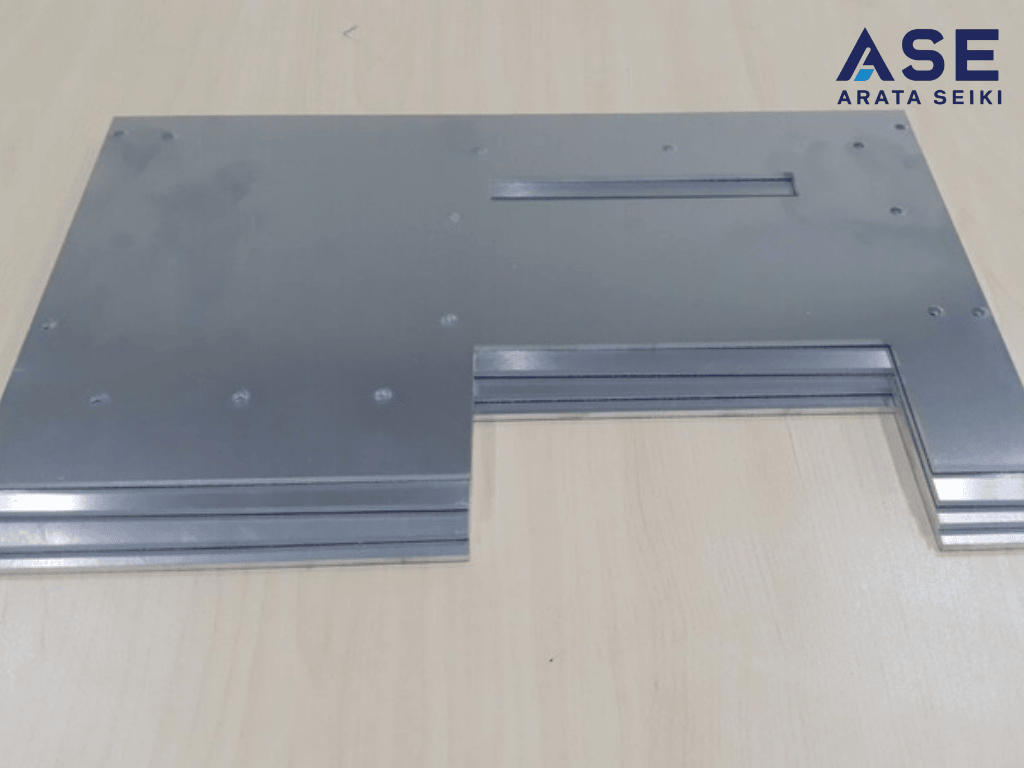
Cơ chế hấp thụ năng lượng: Nhôm có xu hướng phản xạ phần lớn ánh sáng ở trạng thái rắn. Tuy nhiên, khi nguồn Fiber Laser tập trung mật độ công suất cực lớn, bề mặt vật liệu sẽ thăng hoa nhanh chóng, tạo ra "lỗ đen" hấp thụ nhiệt. Quy trình cắt laser nhôm hiện đại sử dụng các nguồn phát có độ chất lượng chùm tia ($BPP$) thấp để thu nhỏ điểm hội tụ, tăng cường khả năng xuyên thấu.
Ngăn chặn phản xạ ngược (Back-reflection): Một hệ thống cắt laser nhôm chuyên nghiệp bắt buộc phải tích hợp bộ cách ly quang học. Nếu không kiểm soát tốt tia phản xạ từ bề mặt nhôm lỏng, năng lượng dư thừa sẽ phá hủy sợi quang dẫn tia, gây đình trệ toàn bộ dây chuyền sản xuất.
2. Thuật toán điều khiển động học và Quản lý nhiệt (Control Level)
Tại Cấp độ 2 (Control Level), thách thức lớn nhất khi cắt laser nhôm chính là quản lý vùng ảnh hưởng nhiệt (HAZ).
Điều phối xung laser: Nhôm dẫn nhiệt nhanh hơn thép gấp nhiều lần. Nếu hệ thống cắt laser nhôm duy trì công suất liên tục tại các điểm dừng hoặc góc cua, vật liệu sẽ bị chảy xệ (over-burning). Thuật toán điều khiển phải tự động điều chỉnh độ rộng xung ($PWM$) và tần số tương ứng với vận tốc thực tế của đầu cắt.
Bù sai số động (Dynamic Compensation): Khi thực hiện cắt laser nhôm trên các chi tiết có biên dạng phức tạp, bộ điều khiển CNC cần dự đoán trước gia tốc trục để duy trì khoảng cách tiêu cự không đổi thông qua cảm biến điện dung phản hồi cực nhanh.
3. Động lực học dòng chảy và Khí hỗ trợ trong cắt laser nhôm
Sự hoàn mỹ của mạch cắt laser nhôm phụ thuộc vào khả năng giải tỏa kim loại lỏng tại Cấp độ 3 (Supervision Level).
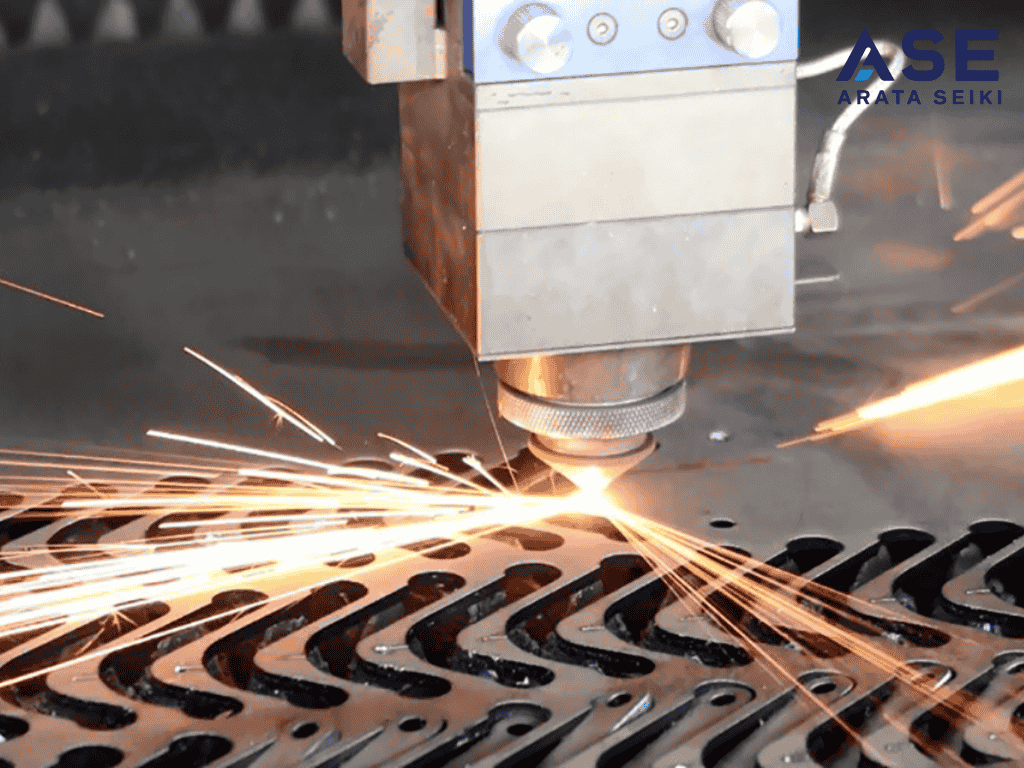
Công nghệ cắt bằng khí Nitơ áp suất cao: Để đạt được cạnh cắt trắng sáng và không bị oxy hóa, quy trình cắt laser nhôm phải sử dụng khí $N_2$ với áp suất lên tới $20\text{ bar}$. Dòng khí này không chỉ thổi sạch nhôm nóng chảy mà còn làm mát tức thì các cạnh cắt, ngăn chặn hiện tượng bám xỉ (dross).
Tối ưu hóa bép cắt (Nozzle Geometry): Việc lựa chọn bép cắt đôi ($Double\text{ Nozzle}$) giúp dòng khí hỗ trợ đi thẳng và ổn định hơn, giảm thiểu nhiễu loạn dòng chảy – yếu tố thường gây ra các vết gợn sóng trên bề mặt sản phẩm cắt laser nhôm.
4. Hệ thống hóa dữ liệu và Quản trị vận hành (ERP Integration)
Ở cấp độ quản trị cao nhất, hiệu quả của việc cắt laser nhôm được đo lường bằng tính kinh tế và sự ổn định của hệ thống.
Thư viện vật liệu thông minh: Mỗi mác nhôm (như A1050, A5052 hay A6061) có ngưỡng nóng chảy khác nhau. Quy trình tự động hóa hiện đại cho phép lưu trữ hàng ngàn bộ thông số cắt laser nhôm riêng biệt, giúp rút ngắn thời gian thiết lập máy và giảm thiểu phế liệu.
Giám sát tiêu hao: Thông qua hệ thống quản trị, doanh nghiệp có thể theo dõi độ mòn của kính bảo vệ và bép cắt khi thực hiện cắt laser nhôm liên tục, từ đó đưa ra lịch bảo trì dự báo chính xác.
5. Chiến lược duy trì độ bền và Độ ổn định cơ khí
Để quy trình cắt laser nhôm đạt hiệu suất cao nhất trong dài hạn, việc bảo trì hệ thống truyền động là bắt buộc:
Vệ sinh bụi nhôm: Bụi phát sinh từ quá trình cắt laser nhôm rất mịn và có tính dẫn điện. Nếu không có hệ thống lọc khói và vệ sinh thanh dẫn hướng định kỳ, bụi nhôm có thể gây chập điện hoặc làm mòn cơ cấu vít me.
Hiệu chuẩn độ đồng tâm: Tia laser và dòng khí phải tuyệt đối đồng trục. Sự lệch tâm dù chỉ $0.1\text{ mm}$ cũng sẽ làm hỏng hoàn toàn độ thẩm mỹ của mạch cắt laser nhôm.
Nhãn quan kỹ thuật: Khi ánh sáng chinh phục vật liệu
Nếu chỉ nhìn vào các thông số trên màn hình CNC, bạn sẽ không bao giờ hiểu hết được "tính cách" của nhôm. Có một sự thật là nhôm rất nhạy cảm; chỉ một thay đổi nhỏ về nhiệt độ môi trường hay độ ẩm của khí hỗ trợ cũng có thể làm thay đổi kết quả của quá trình cắt laser nhôm.
Tôi đã từng dành hàng giờ đồng hồ chỉ để quan sát tia lửa phát ra khi cắt laser nhôm dày $15\text{ mm}$. Khi tia lửa chuyển từ màu trắng sáng sang hơi xanh và phát ra tiếng rít đều đặn như tiếng lụa xé, đó là lúc mọi thông số từ tiêu cự, áp suất khí đến công suất đã đạt đến điểm rơi hoàn hảo. AI có thể giúp chúng ta tổng hợp dữ liệu, nhưng chính trực giác và sự thấu cảm về cơ khí của người thợ mới là thứ biến việc cắt laser nhôm trở thành một nghệ thuật chính xác. Những chia sẻ này không nằm trong sách hướng dẫn, nó nằm trong từng mét cắt lỗi để đổi lấy những sản phẩm hoàn mỹ mà bạn thấy hôm nay.