

Kỹ Thuật Cắt Laser Gỗ - Ván Ép: Giải Pháp Kiểm Soát Nhiệt Năng Và Cấu Trúc Vật Liệu
- Người viết: Le Ngoc Manh lúc
- Tin tức
Trong kỹ thuật gia công cơ khí chính xác, quá trình cắt laser gỗ và ván ép không đơn thuần là việc cắt đứt vật liệu bằng nhiệt, mà là quá trình điều phối chính xác mật độ năng lượng để thực hiện sự thăng hoa (sublimation) tại điểm hội tụ. Đối với gỗ tự nhiên và ván ép Plywood/MDF, thách thức nằm ở tính dị hướng (anisotropy) của sợi gỗ và sự biến đổi hóa học của chất kết dính (tannin, lignin, urea-formaldehyde). Để đạt được chất lượng mạch cắt tiệm cận mức hoàn thiện, người vận hành cần nắm vững các tham số vật lý chuyên sâu thay vì chỉ sử dụng các thông số vận hành phổ thông.
1. Động học phân rã nhiệt trong quy trình cắt laser gỗ và ván ép
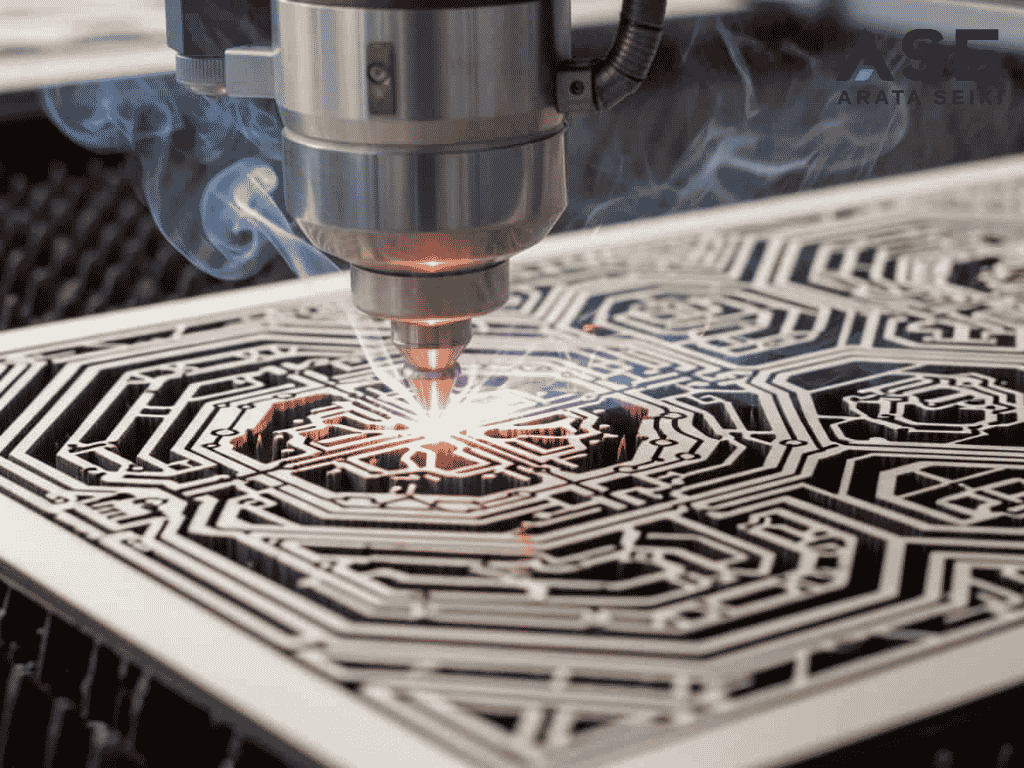
Tại cấp độ vi mô, mỗi mét cắt laser gỗ là một chuỗi các phản ứng nhiệt hóa phức tạp. Hiểu được cơ chế này giúp người vận hành kiểm soát được vùng ảnh hưởng nhiệt (HAZ) và chất lượng cạnh cắt.
Tác động của cấu trúc polymer và chất kết dính
Ván ép (Plywood) được cấu tạo từ các lớp ván mỏng liên kết bởi keo phenolic hoặc urea-formaldehyde. Khi thực hiện cắt laser gỗ, nhiệt lượng truyền dẫn làm biến đổi trạng thái của lớp keo này thành một dạng nhựa carbon hóa. Nếu tốc độ cắt không đồng bộ với năng lượng xung, lớp keo này sẽ trở thành rào cản ngăn dòng khí hỗ trợ đẩy phế liệu, gây ra hiện tượng tích tụ muội than đen sạm.
Quản lý độ ẩm nội tại và hệ số dẫn nhiệt
Gỗ là vật liệu xốp với độ ẩm biến thiên. Khi tia laser tác động, nước trong tế bào gỗ thăng hoa tức thì, tạo ra áp suất hơi cực lớn. Nếu mật độ công suất tại điểm hội tụ quá cao mà tốc độ di chuyển trục chậm, áp suất này sẽ gây ra hiện tượng nổ sợi gỗ tại mép cắt. Việc cắt laser gỗ hiệu quả yêu cầu thiết lập chế độ xung sao cho năng lượng đủ để cắt đứt nhưng vẫn duy trì được độ ẩm tối thiểu để tránh tình trạng cháy sém bề mặt.
2. Chiến lược tối ưu hóa tham số nguồn phát CO2 cho cắt laser gỗ
Việc duy trì hiệu suất ổn định cho ống phóng CO2 là yếu tố then chốt giúp cắt laser gỗ duy trì độ lặp lại chính xác trong thời gian dài.
Kiểm soát Duty Cycle và quản lý xung (Pulse Width Modulation)
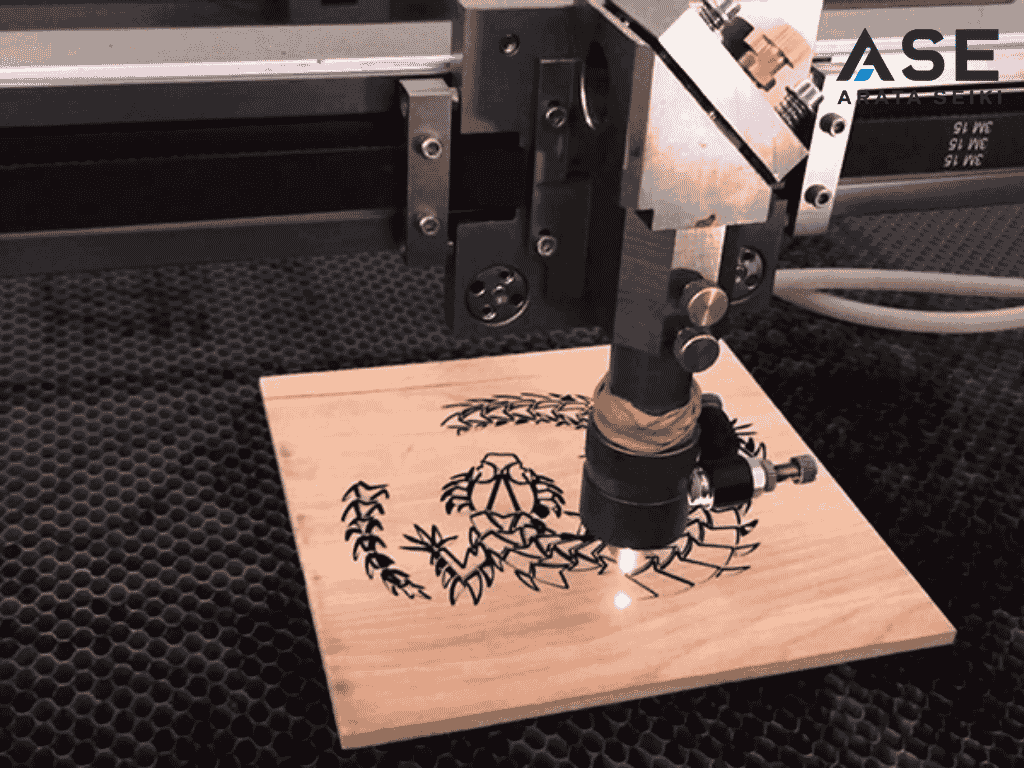
Thay vì sử dụng công suất liên tục, việc cấu hình chế độ xung (frequency) là chìa khóa để cắt laser gỗ sắc nét. Đối với gỗ cứng (Hardwood), tần số thấp với đỉnh công suất (peak power) cao sẽ giúp tạo ra mạch cắt sạch hơn là tần số cao. Kỹ thuật này giúp giảm tổng nhiệt lượng truyền vào vật liệu, từ đó giảm thiểu tối đa vùng ảnh hưởng nhiệt (HAZ).
Chiến lược "Negative Focus" trong cắt laser ván ép
Trong kỹ thuật chuyên sâu, việc đặt tiêu điểm (focal point) thấp hơn bề mặt phôi một khoảng từ 0.5mm đến 1.5mm thường mang lại hiệu quả tốt hơn cho việc cắt laser gỗ dày. Kỹ thuật này giúp chùm tia có độ côn (taper) ít nhất, tạo ra vách cắt vuông góc hơn và giảm thiểu bavia tại mặt dưới của tấm ván ép.
3. Quản trị hệ thống phụ trợ và quang học trong môi trường cắt laser gỗ
Hệ thống thổi khí và chất lượng quang học là "lá phổi" của máy cắt, quyết định sự thành bại của quá trình cắt laser gỗ công nghiệp.
| Thành phần hệ thống | Vai trò kỹ thuật chuyên sâu | Chiến lược bảo trì |
| Bộ thổi khí (Assist Gas) | Loại bỏ khói, dập tắt mồi lửa | Kiểm soát lưu lượng khí, tách lọc dầu/nước |
| Thấu kính hội tụ (ZnSe) | Tập trung năng lượng photon | Kiểm tra độ hấp thụ nhiệt, vệ sinh bằng dung môi tinh khiết |
| Gương phản xạ (Si/Mo) | Điều hướng chùm tia không hao hụt | Kiểm soát độ đồng tâm của tia trên suốt hành trình |
Tối ưu hóa áp suất khí để dập tắt phản ứng cháy
Khi cắt laser gỗ, khí nén không chỉ để thổi muội than mà còn đóng vai trò dập tắt ngọn lửa (flame suppression). Áp suất khí thấp sẽ làm muội than bám vào mạch cắt, còn áp suất khí quá cao sẽ làm lệch chùm tia và rung phôi. Người vận hành chuyên nghiệp cần thử nghiệm trên mẫu thử để tìm ra điểm cân bằng động lực học của dòng khí tại áp suất từ 0.5 - 1.5 bar.
4. Kinh nghiệm bảo trì dự báo dành cho người vận hành lâu năm
Sau nhiều thập kỷ làm việc với thiết bị laser, tôi đúc kết rằng sự ổn định của hệ thống cắt laser gỗ phụ thuộc vào khả năng ngăn chặn các yếu tố gây nhiễu xạ quang học.
Vệ sinh hệ thống quang học: Bụi gỗ mịn chứa tinh dầu tự nhiên, rất dễ bám vào thấu kính. Việc làm sạch thấu kính ZnSe cần tuân thủ nghiêm ngặt kỹ thuật sử dụng giấy lau chuyên dụng, tránh gây xước lớp phủ chống phản xạ.
Cân chỉnh tâm tia (Alignment): Việc cắt laser gỗ trên khổ máy lớn đòi hỏi sự đồng tâm tuyệt đối tại mọi điểm trên bàn làm việc. Kiểm tra bằng băng dính thử (paper target) ở cả 4 góc bàn là quy trình bắt buộc trước khi đưa vào sản xuất hàng loạt.
Quản trị rủi ro hỏa hoạn: Đối với các dòng máy công suất cao dùng để cắt laser gỗ dày, việc thiết lập hệ thống cảm biến lửa (fire sensor) hoặc phun sương dập khói là giải pháp an toàn tối thượng cho doanh nghiệp.
Khi kỹ thuật đạt tới độ tinh tế
Có một sự thật là không có "công thức vàng" chung cho mọi loại gỗ. Gỗ thông (Softwood) đòi hỏi sự nhẹ nhàng về công suất, trong khi ván MDF lại cần sự ổn định về vận tốc. Người đứng máy lành nghề không chỉ nhìn vào phần mềm, họ "cảm nhận" được độ dày của mạch cắt laser gỗ thông qua màu sắc của khói.
Trong suốt 20 năm gắn bó với laser, tôi nhận thấy rằng việc làm chủ cắt laser gỗ không dừng lại ở kiến thức về máy móc, mà còn là sự hiểu biết về vật liệu. Một người thợ chuyên nghiệp là người có thể dự đoán được phản ứng của thớ gỗ trước khi nhấn nút. Hy vọng những kỹ thuật chuyên sâu này sẽ giúp bạn nâng tầm chất lượng sản phẩm, từ đó tối ưu hóa biên lợi nhuận và khẳng định vị thế trong ngành gia công chính xác.